激光切割與金屬切削 現代金屬加工技術的對比與融合
在現代制造業中,金屬加工技術始終扮演著至關重要的角色。從傳統的車、銑、刨、磨,到如今高度自動化的激光切割,金屬成型與分離的工藝不斷演進。其中,激光切割加工與金屬切削加工是兩種最具代表性且應用廣泛的加工方式。它們各有優勢,面向不同的生產需求,也在許多場景下形成互補。
一、激光切割加工:高精度非接觸式的熱分離
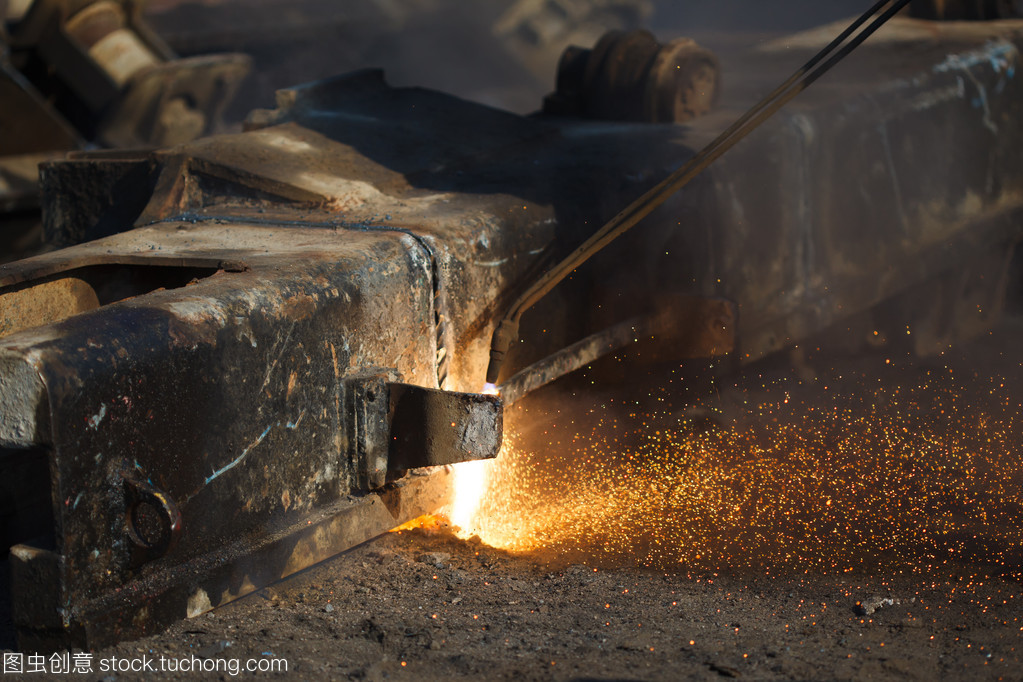
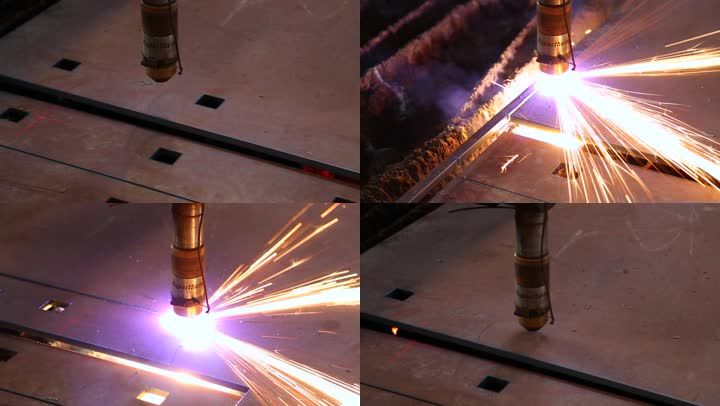
激光切割利用高能量密度的激光束照射金屬表面,使材料迅速熔化、汽化或達到燃點,同時借助輔助氣體(如氧氣、氮氣)吹走熔渣,從而形成切縫。
主要特點:
- 非接觸加工:無刀具磨損,不存在機械切削力,因此工件不易變形。
- 精度高、切縫窄:切口光滑,熱影響區小,可加工復雜輪廓。
- 材料適應性強:可切割碳鋼、不銹鋼、鋁合金、銅合金甚至非金屬。
- 速度快、自動化程度高:配合數控系統,適合大批量板材下料。
局限性:
- 對厚板切割能力有限(通常碳鋼≤25mm,不銹鋼≤20mm,視功率而定)。
- 切割面可能存有微小錐度或掛渣,對高反射材料(如銅、鋁)需特殊配置。
- 設備初始投資較高,運行需消耗輔助氣體與電能。
二、金屬切削加工:傳統而精密的機械去除
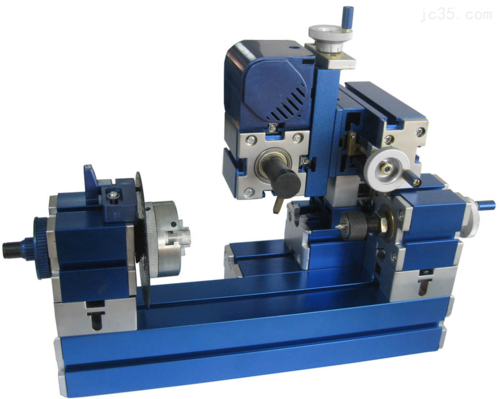
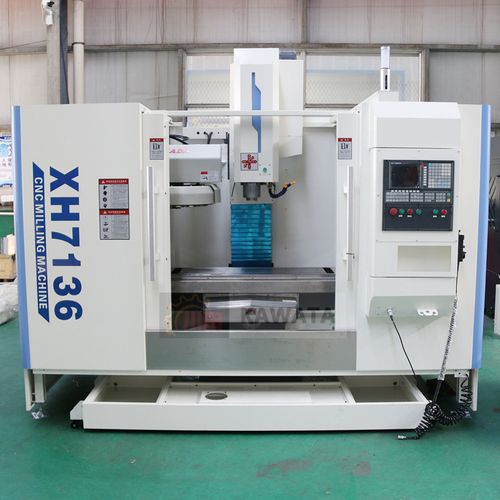
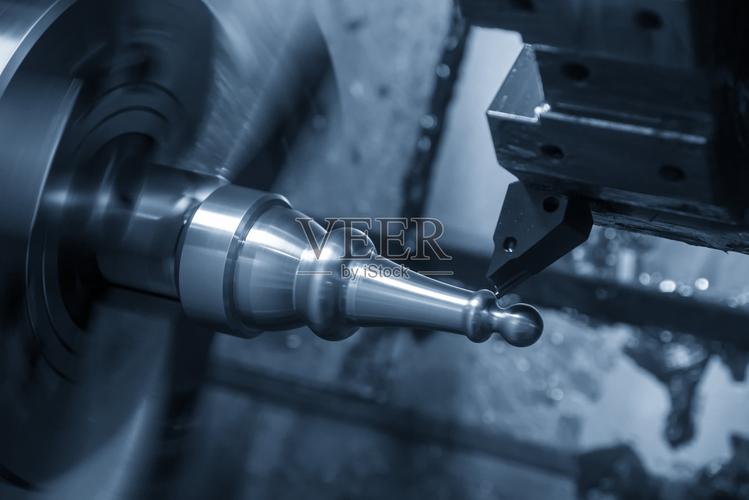
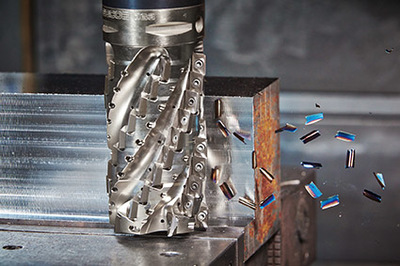
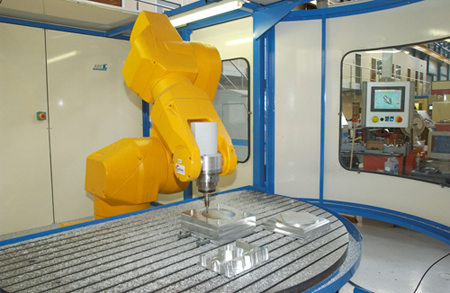
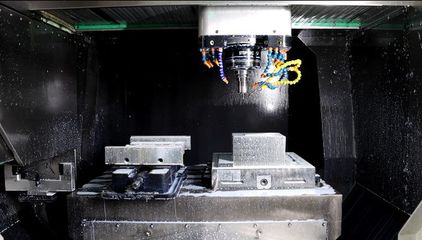
金屬切削加工是通過刀具與工件之間的相對運動,從毛坯上切除多余材料,以獲得所需形狀、尺寸和表面質量的加工方法。常見工藝包括車削、銑削、鉆削、磨削等。
主要特點:
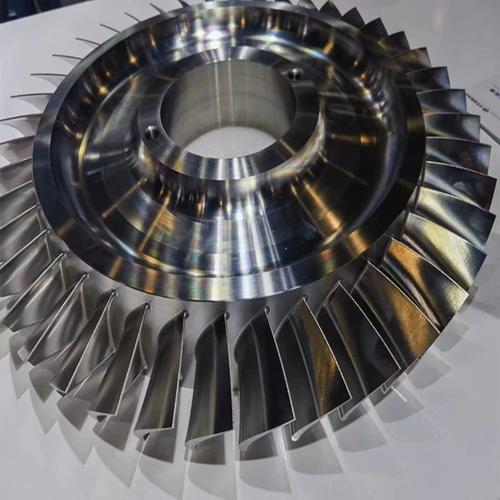
- 加工能力全面:可加工各種復雜三維曲面、內腔、螺紋、齒輪等特征。
- 尺寸精度可達IT6~IT7級,表面粗糙度低,甚至可達到鏡面效果。
- 不受材料厚度限制:從薄壁件到大型鍛件均可加工。
- 可修正位置精度:如鏜孔、鉸孔,保證孔系位置度。
局限性:
- 刀具磨損、切削力大、易產生殘余應力與變形。
- 加工效率相對較低,特別是對于大面積板材的輪廓切割。
- 需要冷卻液、排屑系統,并可能產生振動與噪音。
三、對比:如何選擇加工方式
| 對比維度 | 激光切割加工 | 金屬切削加工 |
|--------|-------------|-------------|
| 加工原理 | 熱熔/汽化分離 | 機械力去除 |
| 適用材料 | 板材為主 | 各種塊材、型材 |
| 厚度能力 | 薄板至中厚板(≤30mm常用) | 不限,尤其適合厚大件 |
| 精度/粗糙度 | 一般±0.1mm,切割面粗糙 | 可達±0.01mm,表面質量高 |
| 生產效率 | 2D輪廓高速 | 2D/3D逐點去除,較慢 |
| 加工力/變形 | 無接觸力,熱變形小 | 有切削力,需考慮夾固與應力 |
| 典型應用 | 鈑金下料、異形件輪廓 | 模具、軸類、箱體、精密配合面 |
四、融合趨勢:激光與切削的協同
隨著制造業對效率和精度要求進一步提高,兩種技術不再是簡單替代,而是走向復合加工。例如:
- 激光切割+銑削復合機床:先激光快速切割外形,再銑削精修孔位與臺階。
- 激光輔助切削:利用激光預熱局部材料,降低切削力,改善難加工材料(如鈦合金、陶瓷)的切削性能。
- 增材制造+激光切割+精加工:在金屬3D打印毛坯后,用激光切割去除支撐,再以切削保證配合面。
五、
激光切割加工擅長快速、精密地進行板材分離與輪廓成型,而金屬切削加工在三維特征、高精度和高表面質量方面不可替代。在實際生產中,根據零件結構、材料、厚度、精度與批量合理選擇工藝,并適時將兩者結合,才能發揮最大效益。理解各自的優勢與邊界,是現代金屬加工工程師和技術人員的基本功,也是推動智能制造落地的關鍵。
如若轉載,請注明出處:http://www.missyandmay.com/product/44.html
更新時間:2026-10-01 19:53:00